


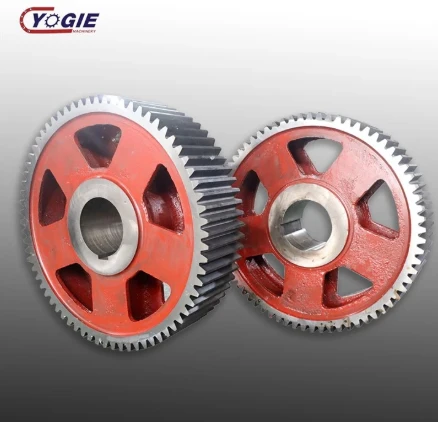
Spur gear kbir huwa tagħmir ċilindriku bi snien dritti b'dijametru ta 'pitch tipikament 'il fuq minn 500mm, ħafna drabi jilħaq 2, 3, jew saħansitra 10+ metri fl-akbar applikazzjonijiet industrijali. B'differenza gerijiet żgħar ta 'preċiżjoni prodotti f'lottijiet għal gearboxes u muturi, gerijiet kbar ta' spinta huma kważi dejjem imfassla apposta, magħmulin wieħed kull darba jew fi kwantitajiet żgħar ħafna, u ddisinjati biex jimmaniġġjaw it-torque estrem u tagħbijiet tqal ta 'makkinarju industrijali tqil. Huma l-workhorses ta 'trażmissjoni ta' enerġija fil-minjieri, siment, azzar, enerġija, u kostruzzjoni tqila - l-irkaptu li jdawwar imtieħen tal-ballun, fran rotanti, paranki tal-minjieri, rolling mills, u drives tal-krejn. Minħabba li joperaw taħt tagħbijiet għoljin, ħafna drabi f'ambjenti ħarxa b'tagħbijiet ta 'trab, umdità u xokk, u minħabba li falliment ta' ger wieħed jista 'jwaqqaf linja ta' produzzjoni sħiħa għal ġimgħat, gerijiet kbar ta 'sprun huma manifatturati għal standards esiġenti b'kontroll bir-reqqa tal-materjal, trattament tas-sħana, ġeometrija tas-snien, u spezzjoni f'kull stadju.
Materjali u Preparazzjoni Blank
L-għażla tal-materjal tiddependi fuq it-tagħbija, il-veloċità u l-ambjent, iżda t-tliet kategoriji ewlenin huma azzar fondut, azzar falsifikat u ħadid fondut. Gradi ta 'azzar fondut bħal ZG45, ZG40Cr, u ZG42CrMo huma l-aktar komuni għal gerijiet kbar ħafna - jistgħu jiġu mitfugħa għal kważi kull daqs u għamla, joffru saħħa u toughness tajba, u huma aktar ekonomiċi minn forġar f'dijametri kbar. Għall-applikazzjonijiet bl-ogħla tagħbija bħal paranki tal-mini u rolling mills, gradi tal-azzar falsifikati bħal 42CrMo, 40CrNiMo, u 18CrNiMo7-6 huma preferuti - il-forġa tallinja l-fluss tal-qamħ tal-metall mal-mudelli tal-istress, li tagħti reżistenza għall-għeja superjuri u toughness tal-impatt meta mqabbla mal-ikkastjar. Ħadid fondut (HT250, HT300) jintuża biss għal applikazzjonijiet b'veloċità baxxa, tagħbija ħafifa jew sensittivi għall-ispiża fejn il-proprjetajiet ta 'damping tal-ħadid fondut huma ta' benefiċċju.
Il-preparazzjoni vojta hija l-ewwel pass kritiku. Għall-irkaptu fondut, il-proċess jibda bil-mudellar u l-iffurmar tar-ramel, ħafna drabi bl-użu ta 'simulazzjoni ta' solidifikazzjoni tal-kompjuter biex ibassar u jipprevjeni kavitajiet li jinxtorob, porożità, u difetti oħra tal-ikkastjar. L-azzar imdewweb huwa mdewweb bir-reqqa biex jikkontrolla l-kompożizzjoni kimika, jitferra fil-moffa, u jitħalla jissolidifika bil-mod taħt kundizzjonijiet ikkontrollati. Għal gerijiet estremament kbar - dijametri taż-żift ta '4.5 metri u 'l fuq - ikkastjar segmentat huwa komuni, bl-irkaptu mitfugħ f'żewġ, erba', jew aktar biċċiet li aktar tard jiġu mbarrati flimkien; 'il fuq minn 8 metri, kważi l-irkaptu tal-girth kbir kollha huma mitfugħa f'segmenti biex jegħlbu l-ikkastjar, it-trasport u l-limiti ta' installazzjoni. Għal gerijiet falsifikati, il-proċess jibda b'ingott jew billetta li jissaħħan u falsifikati fuq pressa jew martell biex tkisser l-istruttura fonduta, imbagħad irrumblat b'ċirku fuq magna tal-irrumblar taċ-ċirku radjali-assjali biex tikseb id-dijametru u s-sezzjoni trasversali meħtieġa. L-irrumblar taċ-ċirku jipproduċi ċirku mingħajr saldatura bi fluss tal-metall kontinwu u kompatt, li huwa speċjalment importanti għal ċrieki tal-irkaptu kbar użati fil-minjieri u l-industrija tqila. Wara l-ikkastjar jew il-forġa, il-vojt jgħaddi minn trattament tas-sħana inizjali ta 'normalizzazzjoni jew ta' ħelsien mill-istress biex jirfina l-istruttura tal-qamħ, inaqqas l-istress intern, u jipprepara l-materjal għall-magni.
Makkinar mhux maħdum u Qtugħ tas-Snien
Ladarba l-vojt ikun lest, il-magni mhux maħduma jibda fuq torn CNC kbir jew torn tat-tidwir vertikali (VTL). Id-dijametru ta 'barra, it-toqba ta' ġewwa, il-wiċċ, u kwalunkwe karatteristiċi ta 'immuntar bħal toqob tal-bolt, ċwievet, u ċrieki tal-bolt huma mdawra u mtaqqba għal dimensjonijiet kważi finali, u jħallu allowance żgħira tal-magni għal xogħol ta' finitura wara trattament bis-sħana. L-għan tal-magni mhux maħduma huwa li jiġu stabbiliti uċuħ ta 'referenza preċiżi u tneħħi l-biċċa l-kbira tal-materjal żejjed waqt li l-irkaptu għadu fl-istat artab u faċli għall-magna tiegħu. Għal gerijiet kbar ħafna, dan il-pass waħdu jista 'jieħu ġranet fuq magna li kapaċi tbandal diversi metri fid-dijametru.
It-tqattigħ tas-snien huwa l-qalba tal-manifattura tal-irkaptu, u għal gerijiet kbar ta 'sprun l-aktar metodu komuni huwa hobbing - proċess ta' ġenerazzjoni li fih cutter tal-hob li jdur u l-irkaptu vojt jduru f'relazzjoni sinkronizzata, bil-hob tmigħ axialment madwar il-wisa 'tal-wiċċ biex jaqtgħu progressivament is-snien kollha. Il-hobbing huwa effiċjenti, preċiż u versatili, u magni moderni kbar tal-hobbing jużaw hobs tal-karbur biex jaqtgħu anke materjali iebsa jew iebsa b'rati ta 'għalf għoljin. Għal gerijiet b'modulu kbir ħafna ('il fuq minn 20mm jew aktar), jista 'jintuża l-ewwel għata tat-tħin tal-profil biex jitħaffef l-ispazji tas-snien, billi jitneħħew 70% jew aktar tal-istokk qabel ma l-hobbing jew it-tiswir jispiċċaw il-profil - dan inaqqas l-użu fuq il-cutter tal-irfinar għali u jħaffef il-proċess ġenerali. It-tiswir tal-irkaptu, li juża cutter reċiproku b'forma ta 'pinion, jintuża għal gerijiet interni, gerijiet ta' cluster, u gerijiet li ma jistgħux jiġu hobbed minħabba interferenza. Wara t-tqattigħ tas-snien, l-irkaptu jinsab fl-istat artab u nofsu lest tiegħu, bil-profil tas-snien qrib id-dimensjoni finali iżda għadu mhux imwebbes - u huwa lest għall-aktar pass kritiku fil-proċess kollu: trattament bis-sħana.
Trattament tas-Sħana
It-trattament tas-sħana huwa dak li jittrasforma biċċa azzar b'forma bejn wieħed u ieħor f'irkaptu li kapaċi jġorr tagħbijiet tqal għal snin mingħajr ħsara. L-objettiv għal gerijiet kbar huwa kważi dejjem gradjent ta 'ebusija "iebsa barra, iebsa ġewwa" - wiċċ tas-snien iebes u reżistenti għall-ilbies li jirreżisti l-ħofor u l-brix, flimkien ma' qalba iebsa u duttili li tista 'tassorbi tagħbijiet ta' xokk u tirreżisti l-ksur tas-snien. Dan jinkiseb f'żewġ stadji. L-ewwel, l-irkaptu kollu jgħaddi minn tkessiħ u ttemprar (imsejjaħ ukoll QT jew imkessaħ u ttemprat): l-irkaptu jissaħħan għal 850-880 grad, imkessaħ fiż-żejt jew ilma biex jibbies il-qalba, imbagħad ittemprat f'550-600 grad biex ittaffi l-istress u jikseb ebusija tal-qalba ta '28-32 HRC b'saħħa ta' 800 MPa toughness 'il fuq. Dan jagħti lill-irkaptu s-saħħa tal-linja bażi u t-toughness li jeħtieġ bħala komponent strutturali.
It-tieni, l-uċuħ tas-snien huma mwebbsa b'mod selettiv bl-użu ta 'wieħed minn żewġ metodi ewlenin. It-twebbis tal-induzzjoni jgħaddi kurrent elettriku ta 'frekwenza għolja permezz ta' kojl pożizzjonat madwar kull sinna jew iċ-ċirkonferenza tal-ger kollu, issaħħan il-wiċċ tas-snien malajr għal temperatura ta 'awstenitizzazzjoni, imbagħad tifi bl-ilma jew sprej polimeru. Dan jipproduċi każ iebes ta '45–50 HRC sa fond ikkontrollat, tipikament 2–5mm, filwaqt li l-qalba tibqa' iebsa. It-twebbis tal-induzzjoni huwa mgħaġġel, nadif u użat ħafna għal gerijiet kbar tal-azzar fondut fil-minjieri u s-siment. Karburizzazzjoni - it-tisħin tal-irkaptu f'atmosfera b'ħafna karbonju sabiex il-karbonju jinfirex fil-wiċċ tas-snien, imbagħad it-tifi - jipproduċi każ saħansitra aktar diffiċli ta '58–62 HRC b'reżistenza eċċellenti għall-ilbies u l-pitting, u huwa preferut għall-irkaptu tal-azzar falsifikat bl-ogħla tagħbija bħal dawk f'rolling mills u gearboxes ta' veloċità għolja. L-isfida biż-żewġ metodi fuq gerijiet kbar hija t-tgħawwiġ - tisħin u tkessiħ irregolari jistgħu jikkawżaw li l-irkaptu jitgħawweġ, ibiddel il-ġeometrija tas-snien u runout. Manifatturi b'esperjenza jikkontrollaw id-distorsjoni permezz ta 'twaħħil bir-reqqa, rati ta' tisħin u tkessiħ ikkontrollati, u billi jħallu biżżejjed allowance tal-magni wara trattament bis-sħana għat-tħin tal-finitura. Irkaptu li jgħawweġ wisq jista 'jkun impossibbli li jiġi salvat, u huwa għalhekk li l-kontroll tal-proċess tat-trattament tas-sħana huwa wieħed mill-aktar differenzjaturi importanti bejn il-manifatturi tal-irkaptu.
Finish Machining u Tħin
Wara t-trattament bis-sħana, l-irkaptu qatt ma huwa pjuttost l-istess forma li kien qabel - espansjoni u kontrazzjoni termali, bidliet fil-fażi fl-azzar, u stress residwu kollha jikkawżaw distorsjoni ħafifa. Għal gerijiet kbar li joperaw b'veloċità għolja jew li jittrasmettu qawwa għolja, dik id-distorsjoni għandha tiġi kkoreġuta, u t-tħin tal-ger huwa l-metodu standard. Grinder tal-irkaptu kbir juża rota tad-dudu (tiġġenera t-tħin) jew rota tal-forma (tħin tal-profil) biex tneħħi ammont żgħir ta 'materjal minn kull ġenb tas-snien, tirrestawra l-profil involut korrett, ċomb (allinjament tas-snien madwar il-wisa' tal-wiċċ), u preċiżjoni taż-żift. It-tħin wara t-trattament tas-sħana huwa effettivament obbligatorju għal gerijiet ta 'modulu kbir - jelimina d-distorsjoni, jikseb gradi ta' preċiżjoni ta '6 jew aħjar (ISO 1328 / AGMA), u jipproduċi finitura tal-wiċċ taħt Ra 1.6 μm, li jnaqqas il-frizzjoni, il-ħoss, u l-ħofor waqt it-tħaddim. Għal gerijiet ta 'preċiżjoni aktar baxxa, girth kbar ħafna li joperaw b'veloċità baxxa, it-tħin jista' jiġi sostitwit permezz ta 'brix bl-idejn jew lapping, iżda għal kwalunkwe ger f'sewqan b'tagħbija għolja jew b'veloċità għolja, it-tħin huwa l-istandard.
Minbarra t-tħin tas-snien, il-finitura tal-magni tinkludi t-tidwir mill-ġdid tat-toqba u d-dijametru ta 'barra fuq VTL biex tikkoreġi kwalunkwe distorsjoni mit-trattament tas-sħana, it-tħaffir mill-ġdid jew it-tisfija ta' toqob tal-immuntar, it-tħaffir tat-truf u l-kantunieri kollha tas-snien (burrs li jaqtgħu fil-ponot tas-snien huma sors komuni ta 'konċentrazzjoni ta' stress u jistgħu jikkawżaw xquq), u l-applikazzjoni ta 'xi trattament ta' żejt tal-fosfat tas-sadid. Għal gerijiet segmentati kbar ħafna, is-segmenti huma mmuntati fuq attrezzatura, il-ġonot imbevuti huma allinjati bir-reqqa u torqued, u l-irkaptu immuntat kollu huwa finit-makna u mitħun bħala unità biex jiġi żgurat li l-profil tas-snien ikun kontinwu u preċiż madwar il-ġonot. Dan il-pass tal-assemblaġġ u t-tħin huwa kritiku - irkaptu segmentat li ma jkunx mitħun wara l-assemblaġġ ikollu snien mhux imqabbla fil-ġonot, li jikkawża vibrazzjoni, storbju u xedd prematur.
Kontroll tal-Kwalità u Spezzjoni
Il-gerijiet kbar ta 'sprun huma għaljin, komponenti kritiċi għall-missjoni, u spezzjoni bir-reqqa f'kull stadju hija dak li jiżgura li jwettqu b'mod affidabbli fis-servizz. Wara l-ikkastjar jew il-forġa, il-vojt jgħaddi minn analiżi tal-kompożizzjoni kimika (spettrometrija), ittestjar ultrasoniku biex jiskopri porożità interna jew inklużjonijiet, u kontrolli dimensjonali. Wara makkinar mhux maħdum, l-uċuħ ta 'referenza kollha u d-dimensjonijiet ta' qabel il-makkinar tas-snien huma vverifikati. Wara t-trattament bis-sħana, l-ebusija tiġi kkontrollata kemm fuq il-wiċċ tas-snien kif ukoll fuq il-qalba (bl-użu ta 'tester Rockwell jew Brinell, u xi kultant traverse ta' mikroebusija biex tivverifika l-fond tal-każ), u spezzjoni ta 'partiċelli manjetiċi jew penetranti taż-żebgħa tintuża biex tiskopri xquq tal-wiċċ mit-tifi. Wara li jintemm it-tħin, l-irkaptu jgħaddi minn spezzjoni ġeometrika sħiħa: żball tal-profil tas-snien (involut), żball taċ-ċomb (allinjament tas-snien), żball taż-żift u żball taż-żift kumulattiv, runout, u ħxuna tas-snien - kollha mkejla fuq magna tal-kejl tal-koordinati (CMM) jew ċentru dedikat għall-kejl tal-irkaptu. Ir-riżultati huma mqabbla mal-grad ta 'preċiżjoni speċifikat, tipikament ISO 1328 grad 6 sa 9 għal gerijiet industrijali kbar, bi grad 6 jew aħjar għal drives ta' veloċità għolja jew ta 'preċiżjoni għolja.
Għal gerijiet li jaħdmu b'veloċità għolja, jista' jsir test tal-bilanċ dinamiku biex jiġi żgurat li l-ger idur mingħajr vibrazzjoni eċċessiva. Għal gerijiet b'keyways jew konnessjonijiet imbarrati, it-twaħħil u l-allinjament tal-karatteristiċi tal-immuntar huma vverifikati. Ir-riżultati kollha tal-ispezzjoni huma dokumentati f'rapport ta 'materjal u spezzjoni li jakkumpanja l-irkaptu - għal gerijiet kbar tad-dwana, dan ir-rapport huwa importanti daqs l-irkaptu nnifsu, minħabba li jagħti lill-utent aħħari kunfidenza fil-materjal, trattament tas-sħana, u preċiżjoni ġeometrika. Manifattur ta 'fama se jipprovdi wkoll ċertifikati tat-test tal-materjal mill-funderija jew forġa, mapep tat-trattament tas-sħana li juru ċ-ċikli attwali ta' ħin-temperatura użati, u rapporti ta 'spezzjoni dimensjonali sħaħ. Meta tkun qed tixtri tagħmir li jista' jiswa għexieren ta' eluf ta' dollari u jeħtieġ li jaħdem għal 10-20 sena, dik id-dokumentazzjoni mhix fakultattiva.
Applikazzjonijiet Industrijali
Irkaptu ta 'sprun kbir isibu d-dar tagħhom fl-itqal makkinarju industrijali, fejn torque għoli, veloċità baxxa, u tħaddim affidabbli taħt kundizzjonijiet ħorox huma l-prijoritajiet. Fil-minjieri, isuqu imtieħen tal-ballun u imtieħen SAG (imtieħen tat-tħin semi-awtoġeni) li jfarrak il-minerali, paranki tal-minjieri li jgħollu l-minerali u l-persunal minn xaftijiet fil-fond, crushers, conveyors u skavaturi dragline. Irkaptu wieħed ta 'girth kbir fuq mitħna tal-ballun b'dijametru ta' 10 metri jista 'jiżen 20-40 tunnellata u jittrasmetti diversi megawatts ta' enerġija, li jaħdem 24 siegħa kuljum għal snin - u falliment ifisser li l-mitħna kollha tieqaf, li tiswa lill-minjiera mijiet ta 'eluf ta' dollari kuljum fil-produzzjoni mitlufa. F'impjanti tas-siment, gerijiet kbar ta 'xprun u girth isuqu fran rotanti (iċ-ċilindri twal u li jduru bil-mod fejn il-ġebla tal-ġir tiġi kkalċinata f'laqs), imtieħen tal-materja prima, imtieħen tal-faħam, u mtieħen tat-tħin tal-finitura. Dawn l-irkaptu joperaw f'ambjenti ta 'temperatura għolja u trab u għandhom jimmaniġġjaw l-espansjoni termali tal-qoxra tal-kalkara filwaqt li jżommu ingaġġ preċiż tas-snien.
Fl-industrija tal-azzar u metallurġika, gerijiet kbar isuqu rolling mills (kemm irrumblar sħun kif ukoll kiesaħ), xandara kontinwi, shears, u straighteners - applikazzjonijiet b'tagħbijiet ta 'xokk għoli, treġġigħ lura ta' tagħbija frekwenti, u rekwiżiti ta 'preċiżjoni eżiġenti. Irkaptu karburizzat tal-azzar falsifikat huma komuni hawn minħabba l-istress estremi tal-kuntatt fuq drives tal-irrumblar. Fil-kostruzzjoni u l-inġinerija tqila, gerijiet kbar jintużaw fi krejnijiet tat-tkaxkir, krejnijiet tat-torri, skavaturi, magni tat-tħaffir tal-mini, u sewwieqa tal-pile - ħafna drabi fil-forma ta 'bearings kbar ta' swing u gerijiet tas-sewqan li għandhom jimmaniġġjaw kemm ir-rotazzjoni kif ukoll tagħbijiet strutturali tqal. Fil-ġenerazzjoni tal-enerġija, gerijiet kbar jinstabu fil-gearboxes tat-turbini tar-riħ (għalkemm dawn huma aktar spiss helical jew planetarju), gvernaturi u gradi tat-turbini idroelettriċi, pompi tal-għalf tal-bojler tal-impjant tal-enerġija termali, u fil-ferroviji tas-sewqan ta 'bastimenti kbar u sistemi ta' propulsjoni tal-baħar. Fl-industrija taż-żejt u tal-gass, gerijiet kbar isuqu pompi tat-tajn, kompressuri, u tagħmir tat-tħaffir. F'dawn l-industriji kollha, il-ħajta komuni hija li gerijiet kbar ta 'sprun jintgħażlu għas-sempliċità, l-affidabbiltà u l-kapaċità tagħhom li jittrasmettu torque enormi b'veloċità baxxa - u huma manifatturati apposta biex jaqblu mat-tagħbija eżatta, il-veloċità u l-limitazzjonijiet ta' spazju ta 'kull applikazzjoni.
Konklużjoni
Irkaptu ta 'sprun kbar huma fost l-aktar komponenti eżiġenti fl-industrija tqila - mibnija apposta, wieħed kull darba, biex jittrasmettu torque massiv fl-ambjenti l-aktar ħorox immaġinabbli. Il-proċess tal-manifattura tagħhom huwa sekwenza orkestrata bir-reqqa: għażla ta 'materjal (azzar fondut għal forom kbar ħafna u kumplessi, azzar falsifikat għall-ogħla tagħbijiet), preparazzjoni vojta permezz ta' ikkastjar jew forġa rrumblata b'ċirku, magni mhux maħduma u qtugħ tas-snien permezz ta 'hobbing jew iffurmar, trattament tas-sħana biex tinkiseb l-ebusija kritika ta' wiċċ iebes-tough-core, gradjent ta 'ebusija jew ttemprar permezz ta' tkessiħ u tħin. biex tikkoreġi d-distorsjoni tat-trattament bis-sħana u tikseb il-grad ta 'preċiżjoni meħtieġ, u spezzjoni rigoruża f'kull stadju inkluż ittestjar ultrasoniku, verifika ta' ebusija, spezzjoni ta 'partiċelli manjetiċi, u kejl sħiħ tal-ġeometrija tal-ger. Dak li jiddistingwi manifattur tajjeb ta 'rkaptu kbir mhux biss il-kapaċità li jaqta' s-snien fuq biċċa kbira ta 'azzar - huwa kontroll tal-ikkastjar jew tal-kwalità tal-forġa, distorsjoni tat-trattament bis-sħana, preċiżjoni tat-tħin, u d-dixxiplina biex tiddokumenta kull pass. Fil-minjieri, siment, azzar, enerġija, kostruzzjoni, u applikazzjonijiet tal-baħar, dawn l-irkaptu huma r-rabta kritika bejn il-mutur u l-magna, u l-operat affidabbli tagħhom fuq għexieren ta 'snin jiddependi fuq li kull pass ta' dak il-proċess ta 'manifattura jkun tajjeb. Meta tispeċifika ger ta 'xprun kbir, int mhux biss tixtri komponent - qed tixtri l-kompetenza tal-manifattur fil-materjali, it-trattament tas-sħana, u l-magni ta' preċiżjoni, u dik il-kompetenza hija dik li tiddetermina jekk l-irkaptu jaħdemx għal 20 sena jew ifalli fi tnejn.


